Astratto
Questo articolo esplora i principi ingegneristici, le applicazioni e le strategie di progettazione alla baseParti meccaniche complesse a 5 assi CNC. Esamina come il controllo del movimento simultaneo consenta la produzione di geometrie impossibili sulle convenzionali macchine a tre assi. La discussione riguarda la selezione dei materiali, la gestione delle tolleranze, le applicazioni industriali nei settori aerospaziale e medico e le linee guida di progettazione critiche che garantiscono la producibilità. Vengono inoltre forniti approfondimenti pratici per gli ingegneri che valutano i fornitori.
Sommario
- Comprensione dei meccanismi principali della lavorazione a 5 assi
- Lavorazione simultanea e indicizzata: qual è la differenza?
- Materiali e loro impatto sulla strategia di lavorazione
- Raggiungere la precisione: tolleranze e finitura superficiale
- Linee guida di progettazione per la producibilità
- Applicazioni di settore e approfondimenti sui casi
- Valutazione di un partner di lavorazione a 5 assi
- Domande frequenti
Comprensione dei meccanismi principali della lavorazione a 5 assi
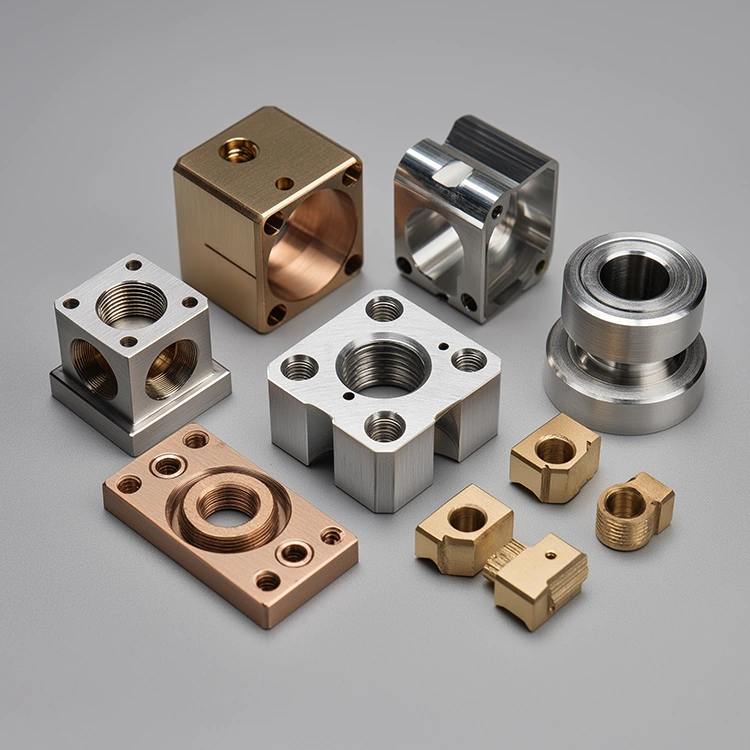
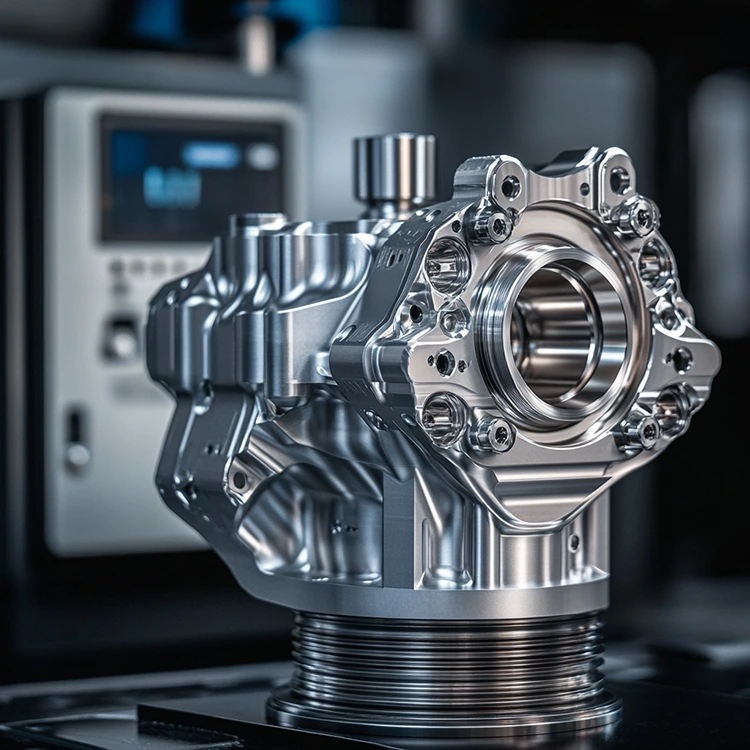
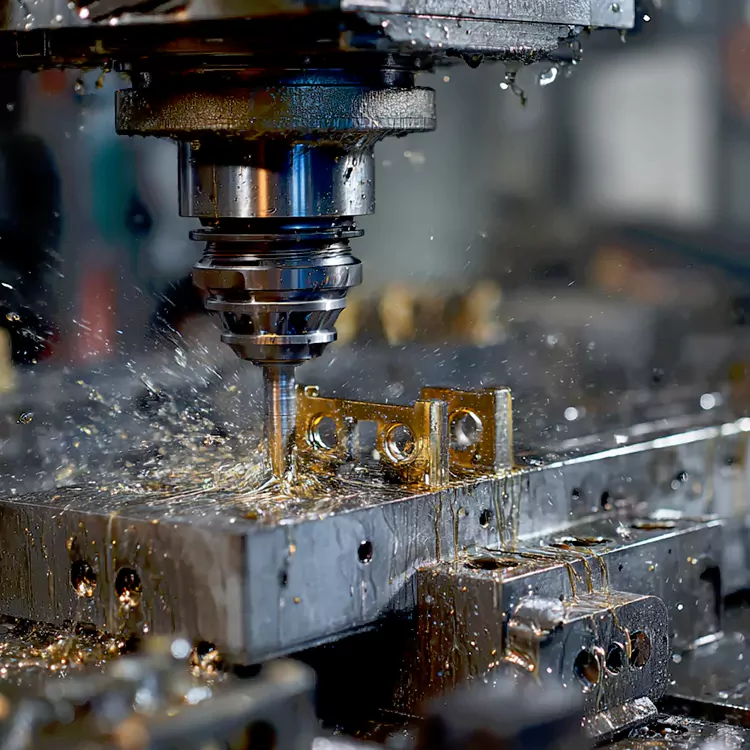
Il fondamento della moderna produzione di precisione si basa sulla capacità di spostare gli utensili da taglio in più direzioni contemporaneamente. UNParti meccaniche complesse a 5 assi CNCL'operazione rappresenta l'apice di questa capacità, aggiungendo due assi di rotazione ai movimenti lineari convenzionali X, Y e Z. Questa configurazione consente all'utensile da taglio di avvicinarsi al pezzo praticamente da qualsiasi angolazione senza la necessità di ripetuti riposizionamenti.
Su una macchina standard a tre assi, il pezzo rimane fisso mentre l'utensile si muove lungo tre assi perpendicolari. L'accesso a più facce di un componente richiede il riposizionamento manuale, che introduce errori cumulativi e prolunga i tempi di ciclo. La lavorazione a cinque assi elimina questo vincolo introducendo un movimento rotatorio che può inclinare e ruotare la testa del mandrino, il piano di lavoro o entrambi.
Spiegazione dei due assi rotanti
Gli assi aggiuntivi sono generalmente designati come A, B e C, due di questi sono attivi a seconda della configurazione della macchina. L'asse A ruota attorno all'asse X, l'asse B ruota attorno all'asse Y e l'asse C ruota attorno all'asse Z. Una macchina a perno, ad esempio, potrebbe utilizzare gli assi A e C per inclinare e ruotare il pezzo, mentre un modello con testa girevole potrebbe utilizzare gli assi B e C per orientare l'utensile da taglio.
Questa capacità meccanica si traduce direttamente in vantaggi produttivi. Quando una parte richiede sottosquadri, cavità profonde o superfici complesse a forma libera, l'utensile può mantenere un angolo di contatto ottimale con il materiale durante tutto il percorso di taglio. Ciò non solo migliora la qualità della superficie ma prolunga anche la durata dell'utensile distribuendo l'usura in modo più uniforme su tutto il tagliente.
Approfondimento chiave:La regolazione continua dell'orientamento dell'utensile è ciò che distingue la lavorazione a cinque assi dalle più semplici configurazioni multiasse. Il controllore della macchina deve calcolare e sincronizzare il movimento di tutti e cinque gli assi in tempo reale per seguire un percorso utensile preciso evitando collisioni.
Lavorazione simultanea e indicizzata: qual è la differenza?
Nell’ambito della tecnologia a cinque assi esistono due modalità operative distinte. Comprendere la differenza è fondamentale quando si specificano i requisiti o si valutano le capacità di un fornitore.
Lavorazione simultanea a 5 assi
In modalità simultanea, tutti e cinque gli assi si muovono insieme durante il processo di taglio. Gli assi rotanti non si bloccano in posizione durante la rimozione del materiale; invece, si regolano continuamente per mantenere l'orientamento desiderato dell'utensile rispetto alla superficie da lavorare. Questo approccio è essenziale per le geometrie con curvatura in continuo cambiamento, come pale di turbine, giranti e impianti ortopedici.
Il controller deve coordinare i movimenti lineari e rotatori con estrema precisione. Anche una piccola variazione angolare sull'asse rotante può tradursi in un movimento significativo sulla punta dell'utensile, soprattutto quando il gruppo utensile ha una lunghezza notevole. Sono quindi indispensabili dati cinematici accurati e compensazione in tempo reale.
Lavorazione a 3+2 assi (indicizzati).
La lavorazione indicizzata, spesso chiamata 3+2, posiziona gli assi rotanti ad angoli fissi e quindi esegue il taglio muovendo solo i tre assi lineari. Gli assi rotanti rimangono fermi durante il taglio vero e proprio. Questo metodo offre maggiore stabilità e una programmazione più semplice rispetto alla lavorazione simultanea, rendendolo adatto a parti con caratteristiche planari con vari orientamenti.
| Caratteristica | 5 assi simultanei | 3+2 assi (indicizzati) |
|---|---|---|
| Movimento dell'asse durante il taglio | Tutti e cinque gli assi si muovono insieme | Assi rotanti fissi; si muovono solo X, Y, Z |
| Ideale per | Superfici a forma libera, giranti, pale | Facce planari angolate, parti prismatiche |
| Complessità di programmazione | Alto; richiede CAM e simulazione avanzati | Moderare; simile a 3 assi con indicizzazione |
| Stabilità di lavorazione | Più basso a causa del movimento rotatorio continuo | Più alto; configurazione rigida durante il taglio |
| Capacità di finitura superficiale | Ottimo su superfici curve | Eccellente su superfici piane e gradinate |
Non tutti i fornitori che pubblicizzano la capacità a cinque assi sono competenti in entrambe le modalità. La lavorazione simultanea richiede una comprensione più approfondita della cinematica della macchina, dello sviluppo del post-processore e della prevenzione delle collisioni. Quando un progetto coinvolge geometrie complesse a forma libera, è essenziale verificare l'esperienza di lavorazione simultanea di un fornitore.
Materiali e loro impatto sulla strategia di lavorazione
La selezione dei materiali modella ogni aspetto del processo di lavorazione, dai parametri di taglio alla selezione degli utensili e alla strategia di fissaggio. La lavorazione a cinque assi è compatibile con un ampio spettro di materiali, ma ciascuno presenta sfide distinte.
Leghe di alluminio
L’alluminio è tra i metalli più lavorabili per le operazioni a cinque assi. Qualità come 6061 e 7075 offrono un eccellente equilibrio tra resistenza, peso e lavorabilità. La lega 7075, spesso descritta come "super alluminio", fornisce una resistenza alla trazione significativamente più elevata rispetto alla 6061, rendendola la scelta preferita per i componenti strutturali aerospaziali dove la riduzione del peso è fondamentale.
Leghe di titanio e nichel
Le leghe di titanio, in particolare Ti-6Al-4V, e le superleghe a base di nichel come Inconel sono essenziali nelle applicazioni aerospaziali e mediche grazie al loro eccezionale rapporto resistenza/peso e alla resistenza alla corrosione. Tuttavia, questi materiali generano una notevole quantità di calore durante il taglio e tendono a indurirsi, richiedendo utensili affilati, erogazione ottimizzata del refrigerante e parametri di taglio conservativi.
Acciai inossidabili e acciai per utensili
I gradi di acciaio inossidabile, tra cui 17-4 PH e 316L, sono comuni nei dispositivi medici e nelle apparecchiature per la lavorazione degli alimenti. L'elevata tenacità e la bassa conduttività termica richiedono un'attenta evacuazione del truciolo e un raffreddamento efficace. L'acciaio per utensili e le leghe temprate aumentano ulteriormente la difficoltà, spesso richiedendo utensili specializzati in metallo duro o ceramica.
Ingegneria delle materie plastiche e compositi
Materiali come PEEK, POM, PTFE e compositi in fibra di carbonio sono sempre più specificati per applicazioni sensibili al peso. Questi materiali presentano sfide proprie, tra cui la sensibilità al calore, il rischio di delaminazione e la necessità di bordi taglienti affilati e lucidati per prevenire il distacco delle fibre o la fusione della superficie.
- Leghe di alluminio: ottima lavorabilità, ampiamente utilizzate per componenti strutturali
- Leghe di titanio: ad alta resistenza, resistenti al calore, difficili da lavorare
- Acciai inossidabili: resistenti alla corrosione, tenaci, richiedono un'attenta gestione del truciolo
- Superleghe di nichel: resistenza a temperature estreme, bassa lavorabilità
- Materie plastiche tecniche: leggere, sensibili al calore, richiedono utensili affilati
- Compositi: elevato rapporto resistenza/peso, incline alla delaminazione
Raggiungere la precisione: tolleranze e finitura superficiale
Il valore della lavorazione a cinque assi non risiede solo nella sua capacità di creare forme complesse, ma nel farlo con straordinaria precisione. Le tolleranze ottenibili su macchine a cinque assi ben mantenute raggiungono normalmente ±0,005 mm (±0,0002 pollici) su caratteristiche critiche.
Perché la lavorazione a setup singolo migliora la precisione
Ogni volta che un pezzo viene riposizionato su una macchina, il rischio di errore aumenta. L'usura delle attrezzature, le incoerenze del bloccaggio e i fattori umani contribuiscono tutti alle deviazioni di posizione. Lavorando più facce in un unico setup, la tecnologia a cinque assi elimina questa fonte di errore. La relazione tra gli elementi lavorati nello stesso setup è intrinsecamente più accurata perché è stabilita dalla cinematica della macchina piuttosto che dal posizionamento esterno.
Questo principio è particolarmente importante per le parti con tolleranze geometriche strette, come superfici di accoppiamento, fori dei cuscinetti e superfici di tenuta. Un componente dell'alloggiamento con più supporti di montaggio ad angoli diversi, ad esempio, può essere completato senza gli errori di accumulo cumulativi che accompagnerebbero più configurazioni su una macchina a tre assi.
Considerazioni sulla finitura superficiale
La finitura superficiale nella lavorazione a cinque assi è influenzata dalla strategia del percorso utensile, dalla geometria dell'utensile, dai parametri di taglio e dalla rigidità della configurazione. Quando l'utensile viene mantenuto ad un angolo ottimale rispetto alla superficie, la velocità di taglio effettiva sulla punta dell'utensile rimane più costante, riducendo i segni dei testimoni e migliorando l'uniformità.
| Parametro | Gamma tipica | Fattori che influenzano il risultato |
|---|---|---|
| Tolleranza dimensionale | Da ±0,005 mm a ±0,05 mm | Precisione della macchina, stabilità termica, fissaggio |
| Rugosità superficiale (Ra) | Da 0,4 µm a 3,2 µm | Percorso utensile, condizione dell'utensile, velocità del mandrino |
| Tolleranza angolare | Da ±0,01° a ±0,1° | Calibrazione degli assi rotanti, modello cinematico |
| Tolleranza posizionale | Da ±0,005 mm a ±0,02 mm | Geometria della macchina, calibrazione della sonda |
Nota:È possibile ottenere tolleranze più strette su caratteristiche specifiche, ma potrebbero richiedere ispezioni aggiuntive, velocità di avanzamento più lente o attrezzature specializzate. Una tolleranza eccessiva su dimensioni non critiche aumenta i costi senza vantaggi funzionali.
Linee guida di progettazione per la producibilità
La progettazione per la lavorazione a cinque assi richiede un equilibrio tra requisiti funzionali e praticità di produzione. Sebbene la tecnologia espanda il campo del possibile, alcuni principi continuano a governare una produzione efficiente.
Allineamento delle funzionalità e accesso agli strumenti
L'allineamento delle caratteristiche agli assi primari della macchina semplifica la programmazione e riduce la richiesta di movimento rotatorio. Sebbene le macchine a cinque assi possano raggiungere elementi ad angoli arbitrari, l'allineamento degli elementi piani con X, Y o Z riduce il tempo di ciclo e migliora la qualità della superficie. Questa linea guida dovrebbe essere trattata come una raccomandazione piuttosto che come una regola rigida, poiché le capacità della macchina possono giustificare approcci alternativi.
Spessore della parete e profondità della cavità
Pareti sottili e cavità profonde rappresentano sfide in qualsiasi operazione di lavorazione. Nel lavoro a cinque assi, il rischio di deflessione e vibrazione aumenta quando l'utensile deve penetrare in profondità in una cavità o lavorare una parete con un supporto limitato. L'aumento dello spessore della parete ove possibile, l'apertura della geometria della cavità o l'utilizzo di design a gradini possono migliorare la rigidità e ridurre la necessità di attrezzature specializzate.
Selezione e accessibilità degli strumenti
L'utensile da taglio deve essere in grado di raggiungere l'elemento senza entrare in collisione con altre parti del pezzo o dell'attrezzatura. Questa considerazione è particolarmente rilevante per le caratteristiche interne e i sottosquadri. Il software CAM può simulare percorsi utensile e rilevare collisioni, ma la considerazione tempestiva dell'accesso agli utensili nella fase di progettazione impedisce costose riprogettazioni successive.
- Allineare le caratteristiche con gli assi primari, ove possibile
- Evitare cavità eccessivamente profonde con aperture strette
- Progettare lo spessore della parete per resistere alle forze di taglio
- Considerare i rapporti lunghezza/diametro dell'utensile per lavorazioni profonde
- Utilizzare i raggi negli angoli interni per adattarli alle dimensioni standard degli utensili
- Verificare l'accesso agli strumenti durante la fase di progettazione, non dopo
Applicazioni di settore e approfondimenti sui casi
La domanda di componenti complessi lavorati a cinque assi abbraccia molteplici settori ad alta tecnologia, ciascuno con i propri requisiti prestazionali e preferenze sui materiali.
Componenti aerospaziali
La produzione aerospaziale fa molto affidamento sulla lavorazione a cinque assi per componenti strutturali, parti di motori e superfici di controllo di volo. Le pale, le giranti e i blisk delle turbine richiedono la capacità di movimento simultaneo per ottenere superfici aerodinamiche e geometrie a pareti sottili che massimizzano l'efficienza. Materiali come le leghe di titanio e le superleghe di nichel sono comuni e richiedono attrezzature e strategie di taglio specializzate.
Anche i componenti della fusoliera e gli elementi strutturali delle ali beneficiano della lavorazione a cinque assi. La capacità di lavorare forme grandi e complesse in un unico setup riduce gli errori di assemblaggio e migliora l'adattamento delle parti accoppiate.
Dispositivi Medici e Impianti
Impianti ortopedici, strumenti chirurgici e componenti dentali richiedono i massimi livelli di precisione e qualità della superficie. La lavorazione a cinque assi consente la produzione di impianti specifici per il paziente con strutture porose complesse che favoriscono la crescita ossea, nonché strumenti con geometrie complesse che sarebbero impossibili da produrre altrimenti.
Il titanio e le sue leghe sono i materiali dominanti in questo settore, apprezzati per la loro biocompatibilità e proprietà meccaniche. La finitura superficiale dei componenti dell'impianto deve soddisfare standard rigorosi per ridurre al minimo il rischio di adesione batterica e garantire la corretta integrazione con il tessuto circostante.
Automotive e sport motoristici
I componenti automobilistici ad alte prestazioni, tra cui testate cilindri, alloggiamenti di trasmissione e parti di turbocompressori, beneficiano della precisione e della qualità della superficie ottenibili con la lavorazione a cinque assi. Il settore degli sport motoristici spesso spinge oltre i limiti della complessità della progettazione, richiedendo una rapida realizzazione di componenti con geometrie organiche e ottimizzate.
Robotica e Automazione
Giunti robotici, effettori finali e telai strutturali richiedono componenti leggeri e rigidi con geometrie complesse. La lavorazione a cinque assi consente l'integrazione di funzionalità che altrimenti richiederebbero l'assemblaggio, riducendo il numero di pezzi e migliorando l'affidabilità del sistema.
Valutazione di un partner di lavorazione a 5 assi
Selezionare il giusto partner di produzione è importante quanto la progettazione stessa. Non tutti i fornitori che dichiarano la capacità a cinque assi sono in grado di fornire la precisione e la qualità della superficie richieste dalle parti complesse.
Esperienza con geometrie simili
L'indicatore più affidabile dell'idoneità di un fornitore è la sua esperienza con componenti di complessità comparabile. Un'azienda che produce regolarmente giranti o impianti medici possiede competenze diverse rispetto a un'azienda che lavora principalmente semplici staffe o piastre. Richiedere esempi di lavoro simile fornisce informazioni sulle loro capacità.
Tecnologia delle macchine e metrologia
La macchina utensile stessa è solo una parte dell’equazione. Altrettanto importante è l’attrezzatura di misurazione utilizzata per verificare il pezzo finito. Le macchine di misura a coordinate (CMM), i sistemi di tastatura in-process e la scansione a luce strutturata sono tutti strumenti preziosi per garantire che le geometrie complesse soddisfino le specifiche.
Programmazione e simulazione CAM
È essenziale un software CAM avanzato in grado di generare percorsi utensile efficienti a cinque assi. Gli strumenti di simulazione e verifica che rilevano collisioni e sgorbie prima dell'inizio della lavorazione fanno risparmiare tempo e prevengono errori costosi. Un fornitore che fa affidamento su metodi di programmazione obsoleti o che non dispone di capacità di simulazione può avere difficoltà con progetti complessi.
sostiene Honmorcapacità produttive all’avanguardiae una comprovata esperienza nella fornitura di componenti di precisione nei settori aerospaziale, medico e industriale.Contattaciper discutere i requisiti del tuo progetto e ricevere una valutazione completa.
Domande frequenti
La lavorazione a tre assi sposta l'utensile da taglio lungo tre assi lineari: X, Y e Z. La lavorazione a cinque assi aggiunge due assi di rotazione, consentendo all'utensile di avvicinarsi al pezzo da più angolazioni senza riposizionamento. Ciò consente la produzione di geometrie complesse, riduce i tempi di configurazione e migliora la precisione eliminando gli errori derivanti da serraggi multipli.
SÌ. Le macchine a cinque assi raggiungono normalmente tolleranze di ±0,005 mm (±0,0002 pollici) su caratteristiche critiche. La capacità di impostazione singola contribuisce in modo determinante a questa precisione, poiché elimina gli errori di posizione che si accumulano quando una parte viene spostata tra le operazioni. Tuttavia, il raggiungimento di tali tolleranze richiede un’adeguata manutenzione della macchina, stabilità termica e un’attenta pianificazione del processo.
La maggior parte dei metalli lavorabili, dei tecnopolimeri e dei compositi possono essere lavorati su macchine a cinque assi. I materiali comuni includono leghe di alluminio, leghe di titanio, acciai inossidabili, superleghe di nichel, PEEK, POM e compositi in fibra di carbonio. La selezione del materiale influenza i parametri di taglio, gli utensili e la strategia di fissaggio, quindi dovrebbe essere presa in considerazione nelle prime fasi del processo di progettazione.
Nella lavorazione simultanea, tutti e cinque gli assi si muovono insieme durante il taglio, consentendo la regolazione continua dell'orientamento dell'utensile per seguire superfici complesse. Nella lavorazione 3+2 (indicizzata), gli assi rotanti sono posizionati ad angoli fissi e bloccati mentre i tre assi lineari eseguono il taglio. La lavorazione simultanea è necessaria per le superfici a forma libera, mentre 3+2 è spesso sufficiente per le parti con caratteristiche planari angolate.
Sebbene la lavorazione a cinque assi espanda la gamma di geometrie realizzabili, alcune funzionalità rimangono impegnative. Ne sono esempi cavità molto profonde e strette con accesso limitato all'utensile, pareti estremamente sottili soggette a vibrazioni e caratteristiche interne che non possono essere raggiunte senza un'eccessiva sporgenza dell'utensile. L'ottimizzazione della progettazione, come l'apertura della geometria della cavità o la regolazione dello spessore delle pareti, può spesso mitigare queste sfide.
La finitura superficiale viene generalmente specificata utilizzando il parametro Ra (rugosità media), misurato in micrometri o micropollici. Nella lavorazione a cinque assi, la finitura ottenibile dipende dalla strategia del percorso utensile, dalle condizioni dell'utensile e dalla stabilità della macchina. I valori tipici vanno da Ra 0,4 µm per la finitura fine a Ra 3,2 µm per scopi più generali. La finitura superficiale dovrebbe essere specificata solo dove funzionalmente necessaria, poiché requisiti più severi aumentano i costi e i tempi di lavorazione.
Una richiesta completa dovrebbe includere modelli CAD 3D in un formato standard come STEP o IGES, disegni 2D con tolleranze critiche e requisiti di finitura superficiale, specifiche dei materiali, quantità ed eventuali requisiti speciali di movimentazione o ispezione. Fornire informazioni sulla funzione della parte e sulle caratteristiche critiche aiuta il produttore a ottimizzare il processo e a identificare tempestivamente potenziali problemi di produzione.
Pronto a dare vita ai progetti dei tuoi componenti più complessi? Il nostro team di ingegneri è pronto a valutare le vostre esigenze e consigliare la strategia di lavorazione ottimale.
Richiedi un preventivo →