

Tornitura di precisione con tornio a fantina mobile per pezzi complessi
Il tornio di precisione a fantina mobile per parti complesse prodotto dal produttore Honmor è un processo di lavorazione ad alta precisione per componenti complessi e sottili; Honmor aiuta i clienti a personalizzare, ordinare e procurarsi queste parti per i settori medico, elettronico e automobilistico. Utilizza un tornio di tipo svizzero per completare la lavorazione una tantum di componenti multi-caratteristica, che soddisfano il requisito di tolleranza di ± 0,01 mm. Honmor segue rigorosamente gli standard ISO 9001/13485, garantendo un approvvigionamento globale affidabile di parti complesse.
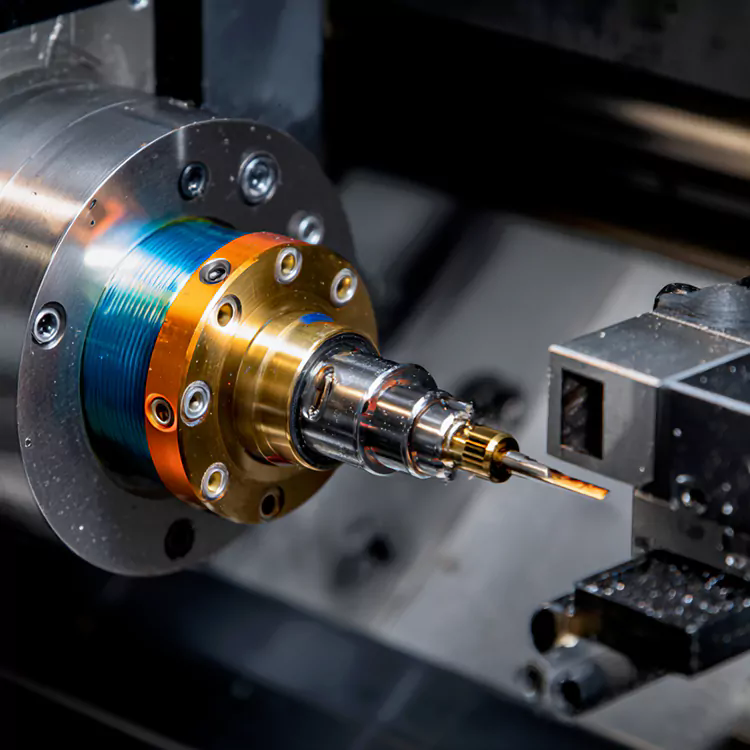
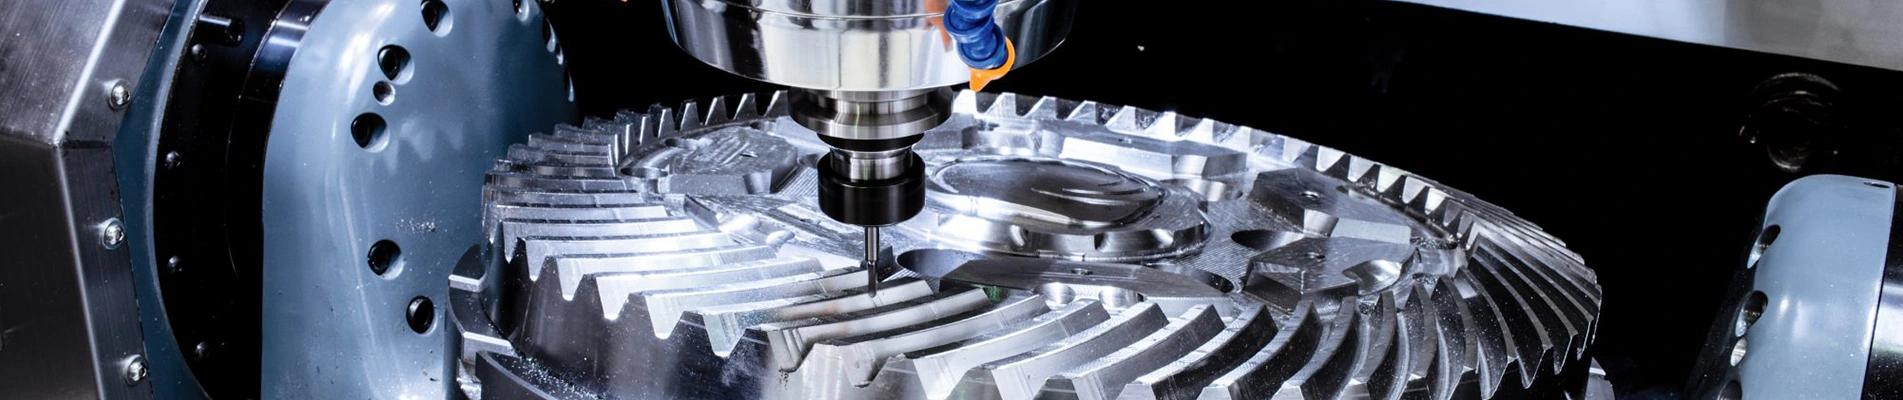
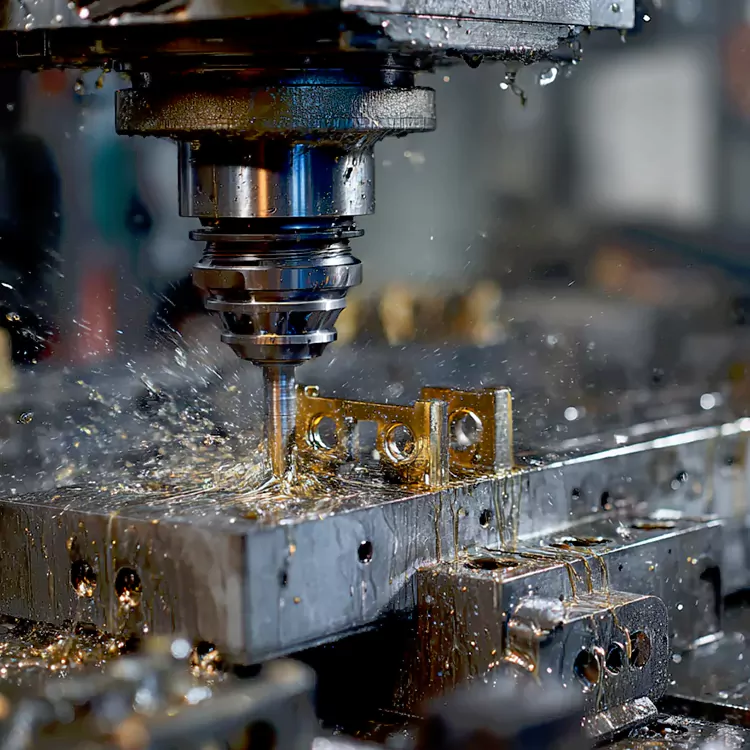
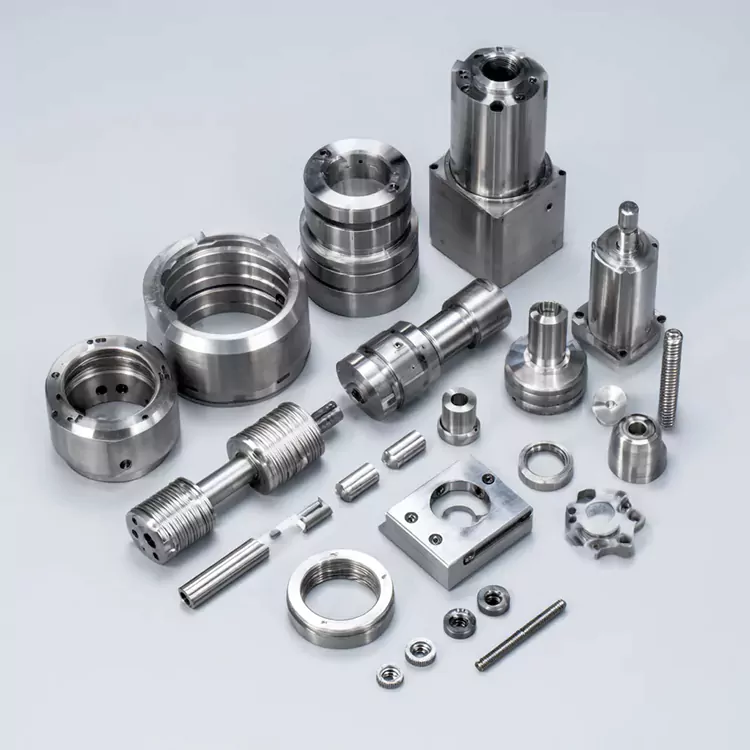
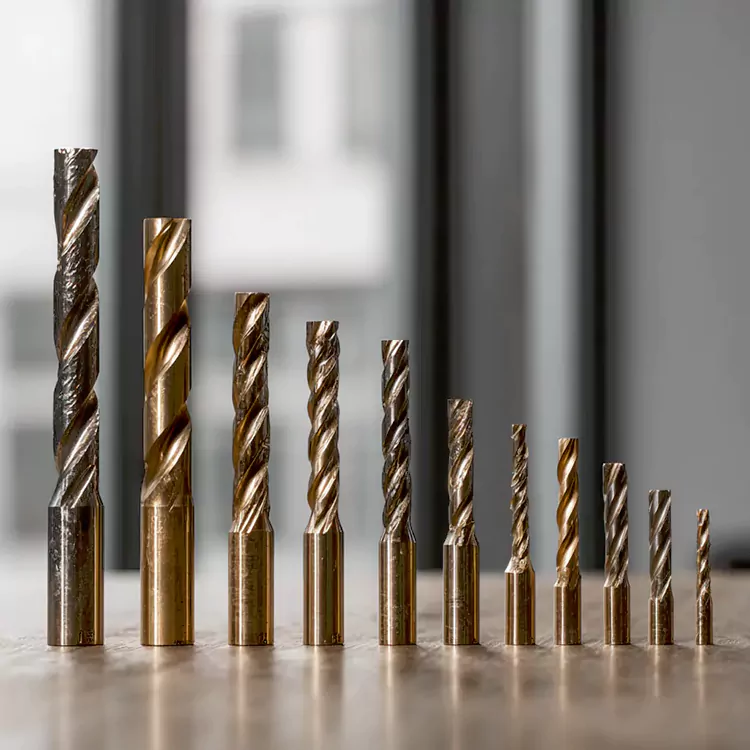
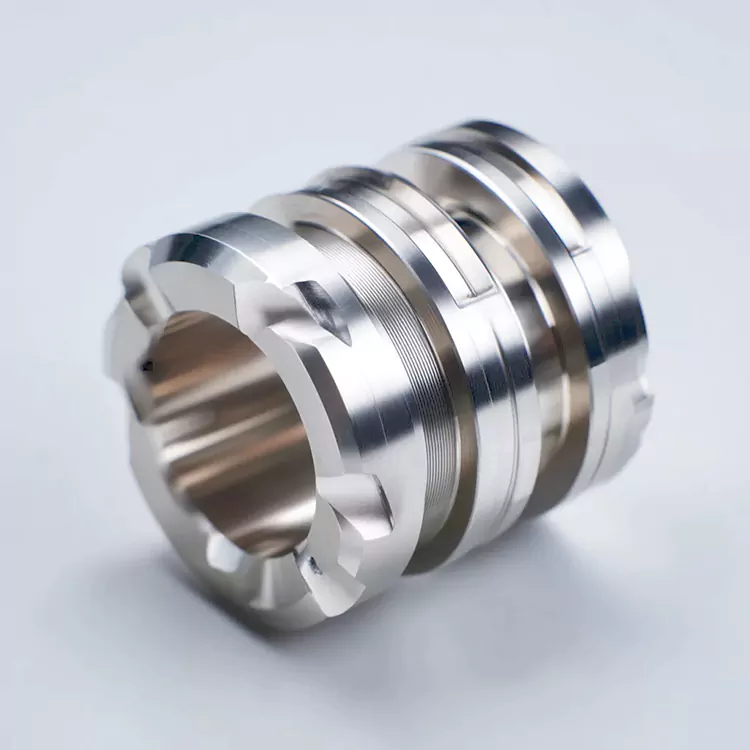
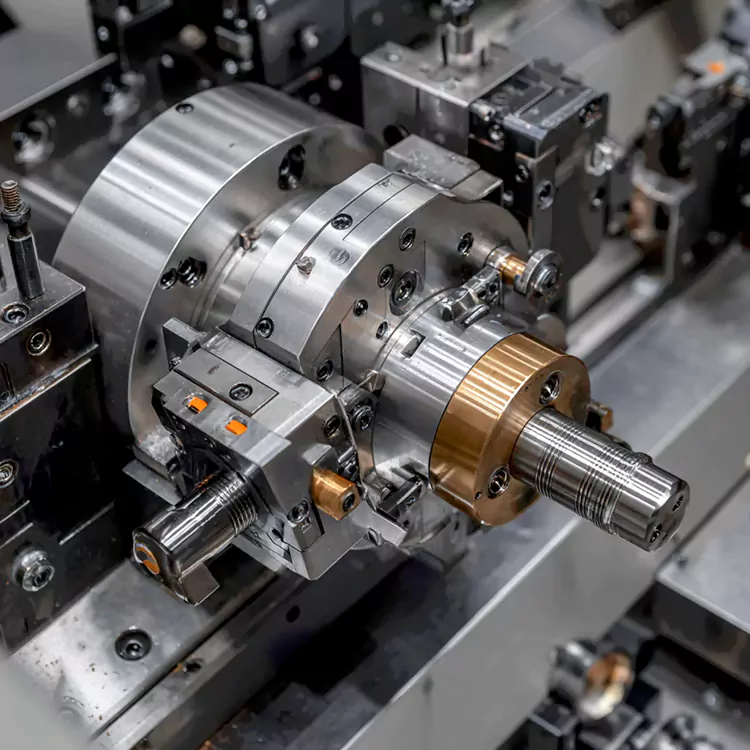
La qualità Tornitura a fantina mobile di qualità per parti complesse di Honmor si riferisce a un processo di lavorazione CNC specializzato che utilizza torni a fantina mobile (torni a fantina mobile) per produrre componenti ad alta precisione e dalla struttura complessa, caratterizzati da geometrie sottili (rapporto lunghezza/diametro fino a 50:1), integrazione di più funzionalità (come: microfori, scanalature inclinate, sezioni filettate) e tolleranze ultra strette. A differenza della tornitura tradizionale (che ha difficoltà con parti complesse che richiedono più fasi di bloccaggio), questo processo sfrutta il design unico del tornio a fantina mobile: una boccola di guida fissa che supporta il pezzo vicino all'utensile da taglio, riducendo al minimo la deflessione anche per parti con diametro di 0,1 mm; oltre a utensili motorizzati integrati (fresatura, foratura, maschiatura) e collegamento multiasse (assi X/Y/Z/C/A), consentendo il completamento in una sola volta di 8-12 funzioni complesse senza operazioni secondarie. Honmor è specializzata in questo processo, utilizzando torni a fantina mobile di fascia alta (Tornos GT26, Star SR-32J) e utensili da taglio in carburo/tungsteno ottimizzati per diversi materiali, tra cui acciaio inossidabile per uso medico (316L), lega di titanio (Ti-6Al-4V) e ottone automatico (C36000). Ogni parte viene lavorata in un'officina a temperatura stabilizzata (22±0,3℃) per evitare deformazioni termiche, ottenendo tolleranze strette fino a ±0,001 mm e rugosità superficiale fino a Ra 0,1μm. Sia che i clienti debbano personalizzare la tornitura su tornio a fantina mobile di piccoli lotti per parti complesse (come: microparti mediche) o ordinare componenti in grandi lotti (come: microconnettori elettronici), Honmor personalizza i parametri di processo per bilanciare complessità, precisione ed efficienza, semplificando l'approvvigionamento di parti complesse difficili da lavorare.
Vantaggi fondamentali
Lavorazione unica di elementi complessi per ridurre gli errori
Il più grande vantaggio della tornitura di precisione con tornio a fantina mobile per parti complesse è la sua capacità di integrare più processi (tornitura, fresatura, foratura, filettatura) in un'unica configurazione, eliminando errori cumulativi derivanti da serraggi ripetuti. Ad esempio, un cliente medico necessitava di un filo guida per catetere in acciaio inossidabile 316L (diametro 0,8 mm) con 3 microfori (diametro 0,2 mm), 2 sezioni filettate (M0,5) e una punta conica: il tornio a fantina mobile di Honmor ha completato tutte le caratteristiche in 90 secondi per parte, con una tolleranza di posizione di ±0,0015 mm tra fori e filettature. I torni tradizionali richiederebbero 4 fasi di bloccaggio, portando a una deviazione di tolleranza di ±0,005 mm o più. Quando i clienti personalizzano parti così complesse, gli ingegneri di Honmor ottimizzano il percorso utensile e la sequenza del processo (come: perforazione di microfori prima di ruotare il cono) per garantire l'allineamento delle caratteristiche, riducendo i tassi di scarto a meno dello 0,5%, un vantaggio chiave per componenti complessi di alto valore.
Eccellente controllo di precisione per parti complesse e sottili
Le parti sottili con diametro di 1 mm e lunghezza di 50 mm sono soggette a vibrazioni e deflessione durante la lavorazione, tuttavia, il design della boccola di guida del tornio a fantina mobile per parti complesse può risolvere questo problema in modo efficace. La boccola di guida fissa le parti da lavorare entro 1-2 mm dagli utensili da taglio e limita la deflessione a meno di 0,05 mm. Honmor possiede un tornio Tornos GT26, dotato di mandrini con cuscinetti ad aria che possono migliorare ulteriormente la precisione, ad esempio, quando i clienti necessitano di lavorare un perno del connettore elettronico in ottone con una scanalatura trasversale, questo processo è in grado di ottenere una tolleranza di posizione della scanalatura di ± 0,01 mm e una concentricità inferiore a 0,08 mm. Un livello così preciso garantisce un adattamento perfetto tra parti complesse e componenti accoppiati (come pin dei connettori e circuiti stampati), evitando guasti di assemblaggio che spesso si verificano nelle parti lavorate tradizionalmente.
Forte adattabilità dei materiali per diverse esigenze complesse
Il tornio a fantina mobile di Honmor ha la capacità di lavorare da metalli teneri come ottone C36000 e alluminio 6061 a leghe dure e resistenti alla corrosione (come TI-6AI-4V, acciaio inossidabile 440C), che è vitale per parti complesse di diversi settori. Per i materiali metallici teneri, Honmor utilizza utensili da taglio ad alta velocità per prevenire la deformazione del materiale; Per quanto riguarda i materiali in lega dura, Honmor adotta la lavorazione a bassa velocità e coppia elevata con utensili in nitruro di boro cubico per mantenere l'affilatura dei bordi. Ad esempio, durante la lavorazione di viti per impianti medici Ti-6AI-4V, il processo di Honmor può realizzare la tolleranza della filettatura di ISO 4H e la rugosità superficiale Ra0,8μm, soddisfacendo gli standard ISO 13485. Tale adattabilità dei materiali aiuta i clienti ad acquistare parti complesse per scenari multipli da un unico fornitore, semplificando molto la gestione degli approvvigionamenti.
Parametri tecnici
|
Elemento parametro |
Unità |
Valore standard dell'Onor |
Gamma personalizzabile |
Significato dell'applicazione |
|
Materiali lavorabili |
- |
Ottone 316L, Ti-6Al-4V, C36000, 6061Al |
Acciaio inossidabile 440C, Ti-6Al-7Nb, ottone C26000 |
316L/ Ti-6Al-4V: medico; C36000: elettronica |
|
Diametro minimo |
mm |
0.1 |
0,05 - 0,5 |
0,05 mm: microaghi medici; 0,5 mm: piccoli pin elettronici |
|
Rapporto massimo lunghezza-diametro |
L/D |
50:1 |
30:1 - 60:1 |
60:1: parti sottili del catetere medico; 30:1: alberi dei sensori automobilistici |
|
Tolleranza di lavorazione |
mm |
±0,001 |
±0,0008 (ultraprecisione) - ±0,003 (standard) |
±0,0008: impianti medici; ±0,002: connettori elettronici |
|
Rugosità superficiale |
µm (Ra) |
0.1 |
0,08 (specchio) - 0,8 (opaco) |
0,08μm: parti a contatto medico; 0,8μm: parti complesse interne |
|
Capacità di funzionalità complesse |
- |
8-12 caratteristiche/parte (fori, scanalature, filettature) |
5-15 caratteristiche/parte |
15 caratteristiche: parti mediche multifunzionali; 5 caratteristiche: parti elettroniche semplici |
|
Ciclo produttivo |
Secondi/Parte |
60 - 180 |
30 (parti semplici complesse) - 300 (parti altamente complesse) |
Anni '30: puntine elettroniche in ottone; 300: parti mediche Ti-6Al-4V |
Campi di applicazione
Industria dei dispositivi medici
Il tornio a fantina mobile per parti complesse è indispensabile per i dispositivi medici che richiedono miniaturizzazione e multifunzionalità, come fili guida per cateteri (316L, diametro 0,8 mm con 3 microfori), alberi effettori finali di robot chirurgici (Ti-6Al-4V, punta conica + sezione filettata) e monconi per impianti dentali (Ti grado 2, esagono interno + filettatura esterna). Honmor fornisce a un'azienda europea di dispositivi medici fili guida per cateteri in 316L: queste parti complesse, lavorate tramite tornio di precisione a fantina mobile, hanno una tolleranza di posizione dei microfori di ±0,0015 mm per garantire un'accurata somministrazione del farmaco, e la loro ruvidità superficiale Ra di 0,1μm previene l'irritazione dei tessuti. I fili guida senza cedimenti da fatica dopo il test di 10.000 flessioni, soddisfano gli standard dei dispositivi medici CE Classe III. Per gli alberi dei robot chirurgici, le parti Ti-6Al-4V di Honmor integrano 4 caratteristiche complesse (rastremazione, filettatura, scanalatura, foro) in un'unica configurazione, riducendo i tempi di assemblaggio per il cliente del 60% rispetto alla lavorazione tradizionale.
Elettronica di consumo e microelettronica
Nell'elettronica, questo processo consente la produzione di microcomponenti complessi per dispositivi miniaturizzati, come pin del connettore USB4 (ottone C36000, diametro 0,6 mm con scanalatura incrociata + punta placcata in oro), terminali della batteria dello smartwatch (6061Al, diametro 0,5 mm con sezioni a gradini) e sonde per sensori (acciaio inossidabile 440C, diametro 0,7 mm con foro a estremità chiusa). Uno dei produttori di smartphone sudcoreani ha acquistato 500.000 pin del connettore USB-C da Honmor e Honmor li ha lavorati mediante un processo di tornitura di precisione di tipo svizzero per parti complesse, queste parti con requisiti di tolleranza di larghezza della scanalatura trasversale ± 0,01 mm per garantire il plug-in compatibile con i cavi e la loro superficie placcata in oro può mantenere una conduttività stabile. Il cliente ha segnalato un tasso di difetti dello 0,3%, molto inferiore al tasso del 2% del fornitore precedente. Per i terminali smartwatch, le parti 6061Al di Honmor integrano 3 sezioni a gradini (diametri 0,5/0,4/0,3 mm) con tolleranza di ±0,002 mm, adattandosi al design sottile dell'orologio (spessore 4,5 mm).
Veicoli automobilistici e di nuova energia
Le industrie automobilistiche si affidano a questo tipo di processo nella lavorazione di parti di precisione complesse in sensori e sistemi di controllo, inclusi alberi dei sensori di temperatura della batteria NEV, nuclei delle valvole di trasmissione e perni degli iniettori di carburante. Honmor produce alberi per sensori in acciaio inossidabile 304 per imprese cinesi NEV, queste parti complesse prodotte mediante tornitura di precisione di tipo svizzero e hanno una tolleranza della scanalatura a spirale di ± 0,05 mm per garantire un rilevamento accurato della temperatura e la loro superficie resistente alla corrosione può resistere all'esposizione all'elettrolito della batteria, nel frattempo, questi alberi hanno superato il test di durabilità del marchio e 50.000 km di guida con prestazioni stabili. Per i nuclei delle valvole di trasmissione, i componenti in 42CrMo di Honmor hanno integrato due fori inclinati con tolleranza di posizione di ±0,02 mm per garantire il funzionamento regolare della valvola, riducendo il moise di trasmissione del 15%.
Vantaggi del servizio Honmor
Honmor si concentra sulla produzione di pezzi torniti in titanio ad alta tolleranza, con oltre 12 anni di esperienza e una serie di certificazioni ufficiali come ISO 9001, AS9100 e IATF 16949 e così via.
Servizio post vendita 7*24 ore: i clienti possono consultare in qualsiasi momento lo stato di avanzamento della lavorazione o problemi di qualità.
Per i clienti abituali, Honmor fornisce riserve di magazzino (inventario di 3 mesi per le parti ordinate di frequente) per ridurre i tempi di consegna. Inoltre, se le parti presentano difetti di qualità (fattori non umani), Honmor offre la sostituzione gratuita entro 6 mesi, risolvendo le preoccupazioni dei clienti quando acquistano o ordinano parti tornite in titanio.
Categoria correlata
Invia richiesta
Informazioni di contatto
-
Indirizzo
Bild 15#, 2a zona industriale, villaggio MaAnShan, città di Shajing, distretto di Bao'an, Shenzhen, Guangdong, Cina
-
tel
-
E-mail
For inquiries about Rapid Prototyping, CNC Machining Parts, Plastic Injection Parts or price list, please leave your email to us and we will be in touch within 24 hours.
Consigli sulle notizie