In che modo la tornitura CNC può migliorare la precisione, i tempi di consegna e i costi delle vostre parti?
Estratto dell'articolo
Se ti è mai capitato di procurarti un pezzo rotondo “semplice” e di ritrovarti comunque con ritardi, dimensioni incoerenti, sbavature o costi aggiuntivi a sorpresa, sai già che la vera sfida non è la forma, ma il controllo del processo.CTornitura a controllo numericoè uno dei modi più affidabili per produrre parti cilindriche e rotazionali con precisione ripetibile, output scalabile e prezzi prevedibili, quando il progetto viene preventivato e ingegnerizzato correttamente.
Questa guida analizza i punti critici più comuni degli acquirenti (confusione sulle tolleranze, mancata corrispondenza della finitura superficiale, disegni poco chiari, tempi di consegna imprevedibili, controversie sulla qualità) e mostra come prevenirli. Troverai anche liste di controllo pratiche, una struttura di RFQ di esempio e domande frequenti progettate per aiutare ingegneri, acquirenti e proprietari di progetti a prendere decisioni sicure.
Sommario
- Contorno in breve
- Che cos'è la tornitura CNC e in cosa è migliore?
- Punti critici dell'acquirente e come rimuoverli
- Quando dovresti scegliere la tornitura invece della fresatura o della fusione?
- Lista di controllo di progettazione e disegno per preventivi più rapidi ed economici
- Tolleranze, finitura superficiale e aspettative di ispezione
- Materiali e finiture che comunemente funzionano bene
- Controlli di qualità e documentazione che puoi richiedere
- Come scegliere un fornitore di tornitura senza indovinare
- Un pratico modello di richiesta di offerta che puoi copiare
- Domande frequenti
- Note di chiusura
Contorno in breve
- Definisci cosa fa veramente la svolta e dove brilla.
- Mappa i tipici problemi di approvvigionamento per soluzioni specifiche che puoi implementare immediatamente.
- Fornisci indicazioni sulla progettazione e sui preventivi che riducono i costi senza sacrificare la funzionalità.
- Stabilisci aspettative realistiche per tolleranza, finitura e verifica.
- Aiutarti a scegliere un fornitore con meno rischi e meno sorprese.
Che cos'è la tornitura CNC e in cosa è migliore?
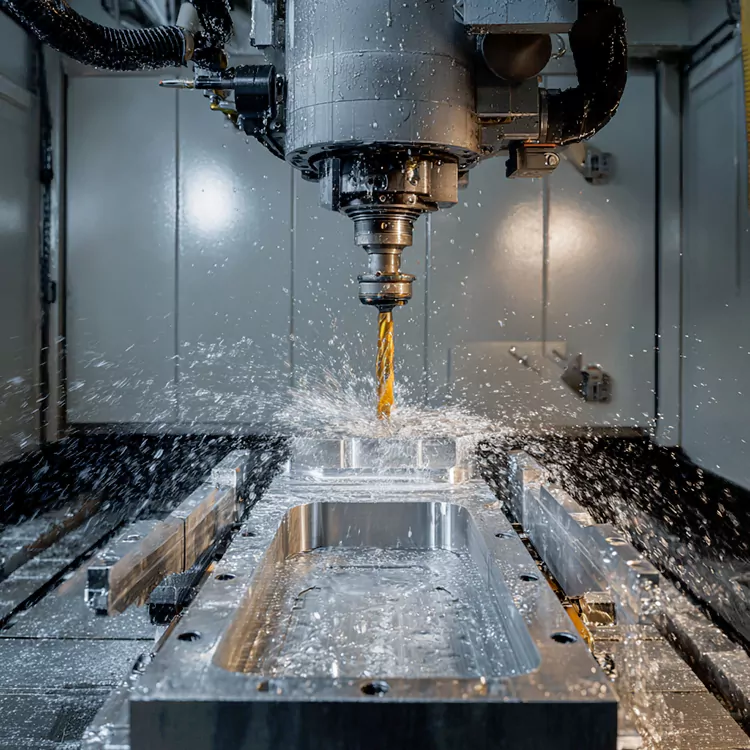
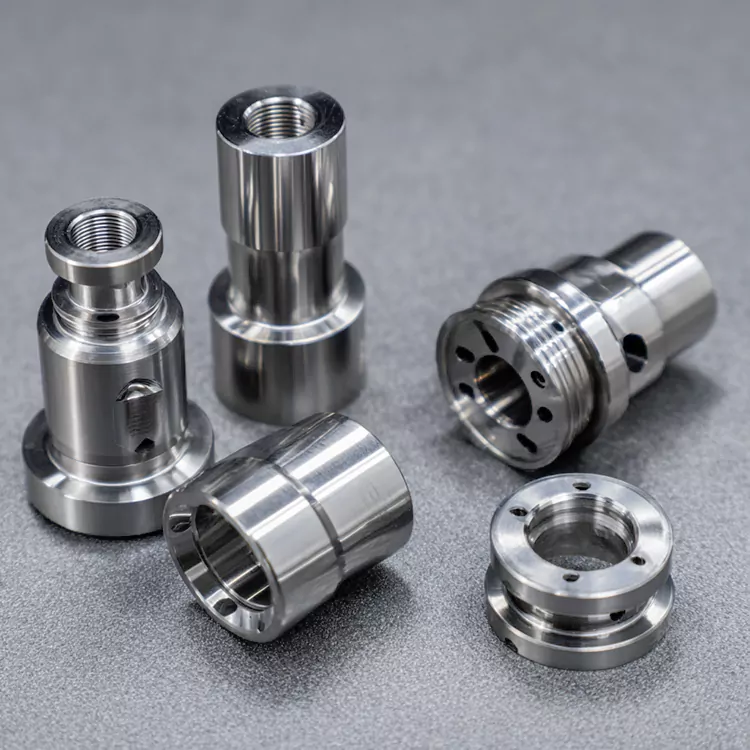
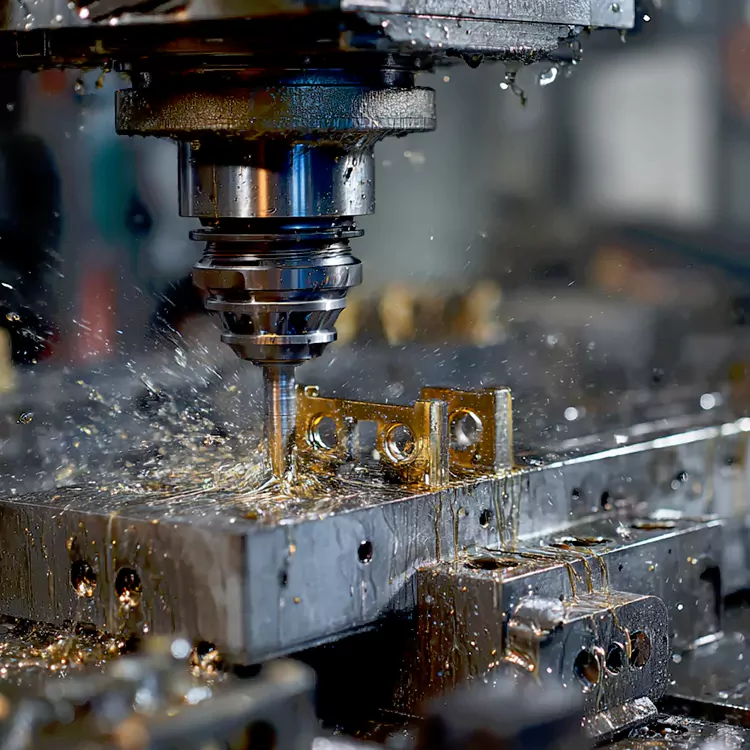
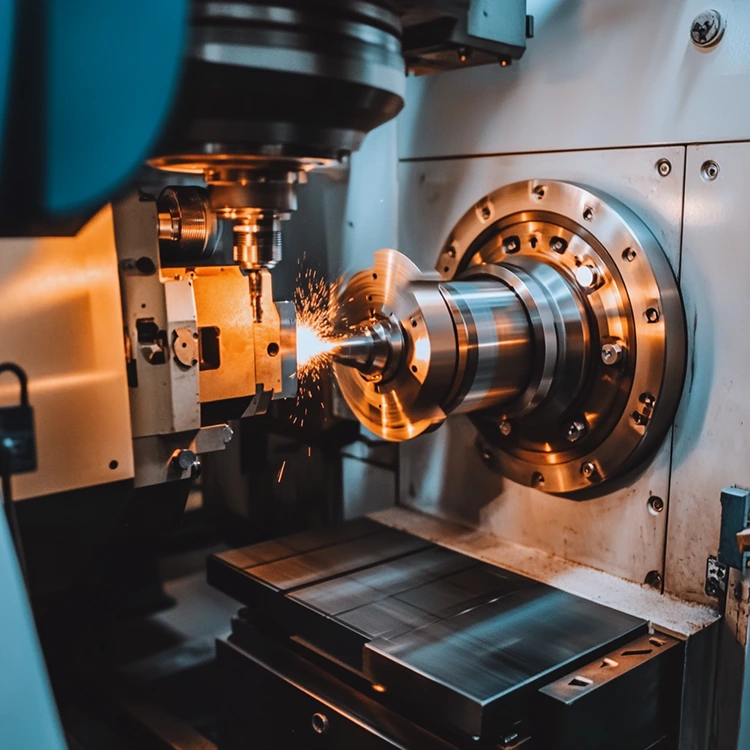
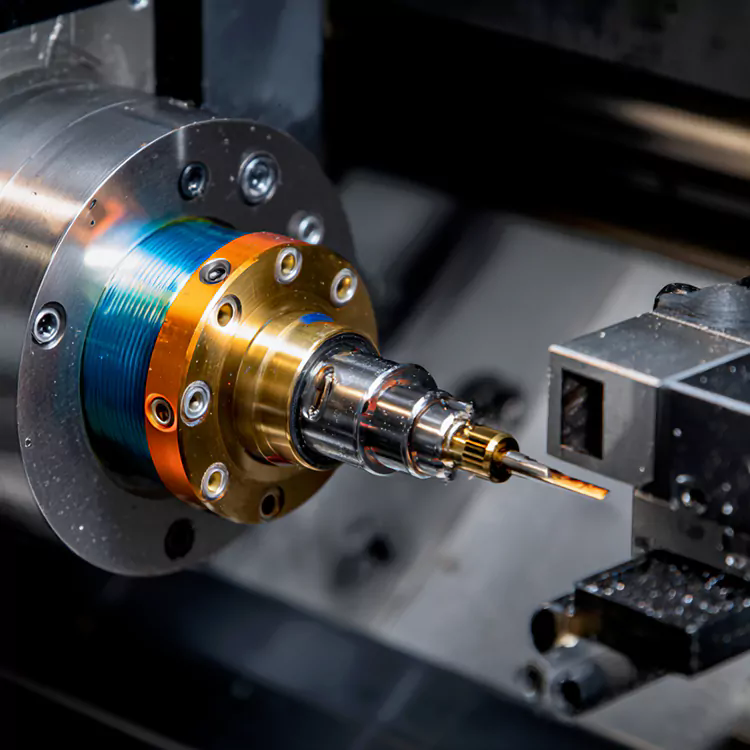
La tornitura CNC è un processo di lavorazione in cui un pezzo ruota mentre un utensile da taglio rimuove il materiale per creare la geometria finale. Pensa ad alberi, boccole, manicotti, perni, distanziatori, parti filettate, connettori e qualsiasi componente in cui le caratteristiche più importanti sono concentriche o ruotano attorno a un asse centrale.
Ciò che rende la tornitura così preziosa è la ripetibilità. Una volta che la configurazione è stabile, la macchina può produrre diametri, spallamenti, scanalature, smussi e filettature coerenti con variazioni minime, soprattutto su volumi medi e alti. Le moderne configurazioni di tornitura possono anche integrare utensili motorizzati (per elementi piani, fori trasversali e fresati), che riducono i passaggi di manodopera e abbreviano i tempi di consegna.
- Ideale per:parti rotonde, esigenze di stretta concentricità, caratteristiche filettate, alberi lunghi, ripetibilità di volumi elevati.
- Di solito non è l'ideale per:grandi parti prismatiche, cavità complesse, geometrie flessibili molto sottili che vibrano facilmente.
Punti critici dell'acquirente e come rimuoverli
La maggior parte dei problemi di approvvigionamento della tornitura CNC sono evitabili. Il trucco sta nel trattare la fase del preventivo come un allineamento tecnico, non solo come una richiesta di prezzo. Ecco i punti critici comuni e le soluzioni pratiche.
| Punto dolente | Perché succede | Cosa fare invece |
|---|---|---|
| Le parti "rispettano le dimensioni" ma non si assemblano correttamente | Non sono stati definiti adattamenti critici, eccentricità o concentricità | Richiama dati funzionali, classi di adattamento e runout/concentricità dove conta |
| Le quotazioni variano notevolmente tra i fornitori | Presupposti diversi su tolleranza, ispezione, tempo di impostazione e finitura | Standardizza la tua richiesta di offerta: materiale, mappa delle tolleranze, finitura, quantità e aspettative di ispezione |
| I tempi di consegna diminuiscono dopo l'approvazione | La disponibilità delle materie prime, i processi secondari o la complessità della configurazione non sono stati rilevati in anticipo | Richiedere il percorso del processo e un elenco dei rischi (materiale, placcatura, trattamento termico, utensili speciali) |
| La finitura superficiale “sembra ruvida” anche se le dimensioni sono OK | L'obiettivo di finitura non è stato specificato o non era realistico per il materiale/processo | Specificare un requisito di finitura (Ra) solo sulle superfici funzionali, non ovunque |
| Problemi di thread (stretto/allentato, irritante, incoerente) | Standard di filettatura, classe, impatto del rivestimento o metodo di misura mancanti | Definire standard/classe di filettatura + sovrametallo di placcatura + metodo di ispezione (GO/NO-GO) |
| Costi aggiuntivi imprevisti | Sbavatura, pulizia, imballaggio o ispezione speciale non sono stati inclusi | Inserisci questi elementi direttamente nella richiesta di offerta e richiedi la trasparenza delle voci |
Quando dovresti scegliere la tornitura invece della fresatura o della fusione?
La tornitura è spesso il percorso migliore quando la geometria è rotazionale e i requisiti funzionali dipendono dalla rotondità, dalla coassialità o dalle superfici lisce dei cuscinetti. Ma non è automaticamente la scelta più economica per ogni parte.
- Scegli la svoltaquando sono necessari diametri ripetibili, accoppiamenti stabili, filettature pulite o caratteristiche concentriche su tutto il volume.
- Scegli la fresaturaquando la maggior parte degli elementi sono planari, intasati o definiti da più facce ortogonali.
- Prendi in considerazione la fusione/forgiaturaquando la parte è grande e la rimozione del materiale sarebbe eccessiva, utilizzare la tornitura per la finitura delle superfici critiche.
Una regola pratica: se una parte può essere descritta principalmente da diametri, lunghezze e didascalie delle filettature, la tornitura solitamente fornisce il piano di produzione più pulito e veloce.
Lista di controllo di progettazione e disegno per preventivi più rapidi ed economici
Un disegno di svolta “buono” è quello che evidenzia ciò che deve essere controllato e offre flessibilità in tutto il resto. La definizione eccessiva di ogni dimensione impone una lavorazione più lenta e un'ispezione più pesante.
- Contrassegna le caratteristiche critiche:Identificare quali diametri, spallamenti e filettature determinano l'assemblaggio o la tenuta.
- Utilizzare tolleranze realistiche:Stringi solo le funzionalità che ne hanno veramente bisogno. Allenta il resto.
- Specificare la strategia dei dati:Se l'eccentricità o la coassialità sono importanti, definisci i riferimenti che corrispondono al modo in cui la parte verrà mantenuta e misurata.
- Considera l'accesso agli strumenti:Scanalature strette e profonde, angoli interni acuti e piccoli sottosquadri possono richiedere l'utilizzo di utensili speciali.
- Preferire raggi/smussi standard:I bordi semplici riducono il rischio di sbavature e migliorano la sicurezza di movimentazione.
- Piano per la sbavatura:Se i bordi senza bave sono essenziali (per applicazioni mediche, fluide, elettroniche), indicarlo chiaramente.
- Chiarezza del thread:Fornire tipo di filettatura, passo, classe ed eventuali requisiti di rivestimento o lubrificazione.
- Fornire STEP + disegno:Un modello 3D aiuta a confermare l'intento; il disegno controlla l'accettazione.
Se non sei sicuro di quali funzionalità siano "critiche", un rapido test consiste nel chiedere:Quali dimensioni causerebbero un guasto funzionale se si spostassero?Quelli ottengono il controllo più stretto. Tutto il resto è un’opportunità per risparmiare costi e tempo.
Tolleranze, finitura superficiale e aspettative di ispezione
La tornitura può essere estremamente precisa, ma la “tolleranza stretta ovunque” è il modo più rapido per aumentare i costi. L'obiettivo è abbinare la tolleranza e gli obiettivi finali alla funzionalità e alla capacità di misurazione.
| Requisito | Aspettativa tipica dell'acquirente | Guida pratica |
|---|---|---|
| Tolleranza sul diametro | Molto stretto su tutti i diametri | Stringere solo su superfici adatte; consentire una tolleranza più ampia sui diametri non accoppiati |
| Eccentricità/concentricità | Richiesto "per ogni evenienza" | Specificare solo se la parte ruota, sigilla o si allinea; definire il dato e il metodo di misurazione |
| Finitura superficiale (Ra) | Basso Ra ovunque | Applicare target Ra alle superfici portanti/di tenuta; la finitura standard va bene altrove |
| Piano di ispezione | Ispezione al 100% implicita ma non dichiarata | Indicare il piano di campionamento, il metodo di misurazione e ciò che necessita di un'ispezione completa |
| Primo articolo | Si presume facoltativo | Utilizza l'approvazione del primo articolo per le nuove parti per soddisfare tempestivamente le aspettative |
L'allineamento delle misurazioni è importante tanto quanto la lavorazione. Se il fornitore misura un diametro in un modo e tu misuri in un altro modo (temperatura diversa, metodo diverso, superficie di riferimento diversa), puoi finire in una controversia anche quando entrambe le parti hanno agito in buona fede. Per le parti critiche, concordare in anticipo il metodo di verifica.
Materiali e finiture che comunemente funzionano bene
La scelta del materiale influisce sulla lavorabilità, sul costo, sulla robustezza, sulla resistenza alla corrosione e sulla qualità della finitura. Di seguito sono riportate le opzioni comuni selezionate dagli acquirenti per i componenti torniti.
| Materiale | Perché gli acquirenti lo scelgono | Note per la tornitura |
|---|---|---|
| Alluminio (vari gradi) | Leggero, buona resistenza alla corrosione, economico | Grande lavorabilità; considerare l'anodizzazione per usura/corrosione |
| Acciaio inossidabile | Resistenza alla corrosione, durata | Può essere più lento da lavorare; definire i requisiti di finitura sulle superfici funzionali |
| Acciaio al carbonio | Forza ed equilibrio dei costi | Potrebbe necessitare di rivestimento/placcatura; chiarire le aspettative sulla corrosione |
| Ottone | Conducibilità, lavorabilità, aspetto | Eccellente per filettature e raccordi; verifica le esigenze di conformità per il tuo mercato |
| Ingegneria delle materie plastiche | Leggerezza, isolamento, resistenza chimica | La dilatazione termica è importante; definire attentamente le condizioni di misurazione e le tolleranze |
- Suggerimento per la finitura:Se hai bisogno di placcatura, anodizzazione o trattamento termico, discuti dell'impatto dimensionale. Alcune finiture aggiungono spessore; alcuni processi possono introdurre una lieve distorsione.
- Suggerimento per l'imballaggio:Per le superfici cosmetiche, richiedere un imballaggio protettivo per evitare graffi durante il trasporto.
Controlli di qualità e documentazione che puoi richiedere
Un fornitore forte non si limita a "fare la parte", ma semplifica il processo di accettazione. Se il tuo progetto ha una posta in gioco alta, puoi richiedere la documentazione che riduce i rischi a valle.
- Certificazione dei materiali:Conferma qualità e tracciabilità.
- Rapporto di ispezione del primo articolo:Convalida le dimensioni critiche prima della produzione completa.
- Registri delle ispezioni in corso:Dimostra la stabilità del processo durante la corsa.
- Record di misurazione del thread:Soprattutto per parti filettate critiche per la sicurezza o con volumi elevati.
- Verifica della finitura superficiale:Se Ra è veramente funzionale, chiedi come viene misurato.
- Note sul controllo delle modifiche:Approvazioni documentate in caso di modifiche di attrezzature, lotto di materiale o percorso del processo.
Non hai bisogno di tutti questi per ogni parte. Utilizza la documentazione laddove ti protegge: nuovi progetti, assemblaggi critici, settori regolamentati o produzione di grandi volumi in cui la rilavorazione è costosa.
Come scegliere un fornitore di tornitura senza indovinare
Selezionare un fornitore è più semplice quando si valuta come pensa, non solo cosa promette. Ecco alcuni segnali pratici da cercare durante le prime conversazioni:
- Fanno domande chiarificatrici:sulla funzione, sulle caratteristiche critiche e sull'ispezione, non solo sulla quantità.
- Offrono feedback sulla progettazione:per ridurre i costi o migliorare la producibilità senza modificare la funzione.
- Spiegano il percorso del processo:tornitura, operazioni secondarie, finitura, ispezione e imballaggio.
- Discutono presto del rischio:tempi di consegna dei materiali, utensili speciali, vincoli di finitura superficiale o punti caldi di tolleranza ristretta.
- Possono scalare:prototipi e produzione con un metodo coerente per il controllo della revisione.
Una partnership affidabile sembra “noiosa” nel migliore dei modi: meno sorprese, meno domande in fase avanzata e meno discussioni sull’accettazione.
Un pratico modello di richiesta di offerta che puoi copiare
Se desideri preventivi più coerenti e meno email di follow-up, includi quanto segue nella tua richiesta:
- Nome della parte e revisione:Includere la lettera/numero di revisione e la data.
- File:Disegno PDF + modello STEP.
- Quantità e previsione:Quantità di prototipo, primo lotto e utilizzo annuo stimato.
- Materiale:Grado/specifiche + se sono consentite sostituzioni.
- Dimensioni critiche:Identificare le caratteristiche che determinano l'idoneità/funzionalità.
- Approccio della tolleranza:Dove sono veramente richieste tolleranze strette; tolleranze predefinite altrove.
- Requisiti di finitura:Obiettivi di finitura superficiale solo su superfici rilevanti; eventuali esigenze estetiche.
- Processi secondari:Trattamenti termici, anodizzazione, placcatura, passivazione, marcatura, pulizia.
- Aspettative di ispezione:Primo articolo, piano di campionamento, misuratori e formato di reporting.
- Requisiti di imballaggio:Esigenze di etichettatura sfusa o protetta individualmente.
Questo livello di chiarezza solitamente riduce i tempi di preventivo, migliora la coerenza dei prezzi e aiuta a confrontare i fornitori sulla base degli stessi presupposti.
Domande frequenti
Q:Quali tipi di parti traggono maggiori vantaggi dalla tornitura CNC?
UN:Parti con geometria cilindrica (alberi, boccole, manicotti, connettori filettati, perni, distanziatori), soprattutto quando sono importanti la concentricità, la rotondità o la ripetibilità tra i lotti.
Q:Perché due fornitori quotano lo stesso disegno in modo così diverso?
UN:Possono presupporre tolleranze, intensità di ispezione, strategia di impostazione, esigenze di attrezzature o percorsi di finitura diversi. Una richiesta di offerta standardizzata che definisce le caratteristiche critiche e le aspettative di verifica rende i prezzi molto più comparabili.
Q:Dovrei richiedere tolleranze strette su ogni dimensione per essere sicuro?
UN:Di solito no. Tolleranze strette aumentano i tempi di lavorazione e i costi di ispezione. Applicare uno stretto controllo solo agli adattamenti funzionali e alle caratteristiche di allineamento; allentare le dimensioni non critiche per ridurre i costi mantenendo le prestazioni.
Q:Come posso evitare problemi di thread?
UN:Specificare lo standard e la classe della filettatura, chiarire se viene applicato il rivestimento/placcatura e concordare la misura (GO/NO-GO). Se il thread è critico, richiedi la verifica dei record o l'approvazione del primo articolo.
Q:Cosa devo fare se la finitura superficiale è importante per la tenuta o il cuscinetto?
UN:Metti un target di finitura superficiale (Ra) su quelle superfici specifiche, non sull'intera parte, e conferma come lo misura il fornitore. Ciò mantiene i costi sotto controllo proteggendo al tempo stesso la funzionalità.
Q:Come posso ridurre i tempi di consegna dei pezzi torniti?
UN:Fornisci file completi, contrassegna chiaramente le caratteristiche critiche, evita tolleranze strette e non necessarie e discuti tempestivamente la disponibilità dei materiali e i processi secondari. Approvare rapidamente un primo articolo previene anche le pause di produzione.
Note di chiusura
Se fatto bene,Tornitura CNCnon è solo un’opzione di lavorazione: è un sistema di produzione prevedibile. I migliori risultati derivano dall'allineamento: requisiti funzionali chiari, tolleranze realistiche, metodi di ispezione concordati e un fornitore che comunica come un partner di produzione.
Se desideri un team in grado di rivedere i tuoi disegni, suggerire miglioramenti realizzabili e supportare sia prototipi che cicli di produzione,Shenzhen Honmor Precision Technology Co., Ltd.è pronto ad aiutare. Allora raccontaci la tua applicazione, quantità, materiale e caratteristiche critichecontattaciper avere un preventivo e un feedback pratico da utilizzare subito.
Notizie correlate
- Cosa rende i complessi pezzi meccanici CNC a 5 assi la spina dorsale della produzione avanzata?
- Perché i pezzi torniti in titanio ad alta tolleranza sono la spina dorsale dell'innovazione medica e aerospaziale?
- Perché i ricambi auto lavorati a CNC a 5 assi sono la scelta intelligente per componenti automobilistici complessi?
- Perché i pezzi torniti in alluminio CNC sono la soluzione preferita per componenti leggeri e di alta precisione?
- I prototipi veloci stampati in 3D possono davvero accelerare la ricerca e sviluppo e ridurre i costi?
- Componenti metallici prototipo CNC: perché sono essenziali per il tuo prossimo progetto
Lasciami un messaggio